- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
¿Qué componentes de la base del molde y de las piezas estándar son esenciales para los moldes de inyección de precisión?
El moldeo por inyección de precisión depende de algo más que la cavidad y el núcleo. La base del molde proporciona el marco estructural que mantiene unido el sistema de moldeo, mientras que los componentes estándar controlan la alineación, el movimiento, el posicionamiento y la expulsión de las piezas. Si estos elementos no combinan bien o se fabrican de manera inexacta, pueden ocurrir problemas como rebabas, desgaste desigual, dimensiones inconsistentes de las piezas, dificultad para abrir el molde y fallas prematuras de las herramientas. Seleccionando el derechoBase de molde y pieza estándarPor lo tanto, los componentes son un paso fundamental en la construcción de un molde de inyección confiable.
Un conjunto de molde bien diseñado combina materiales de placa adecuados, mecanizado preciso, sistemas de guía confiables, componentes eyectores correctamente seleccionados y accesorios compatibles. La configuración requerida varía según el tamaño del molde, las características de la resina, la disposición de la cavidad, la presión de inyección, el volumen de producción y las especificaciones de la máquina de moldeo por inyección.Moldburger Mold Industry Co., Ltd.suministra bases de moldes y componentes de moldes de precisión para aplicaciones industriales, con especificaciones publicadas que cubren acero P20, acero de grado 1.2311, componentes guía SUJ2 y pasadores eyectores SKD61. Comprender la función y los criterios de selección de cada componente ayuda a los diseñadores de moldes y a los equipos de compras a tomar decisiones más informadas.
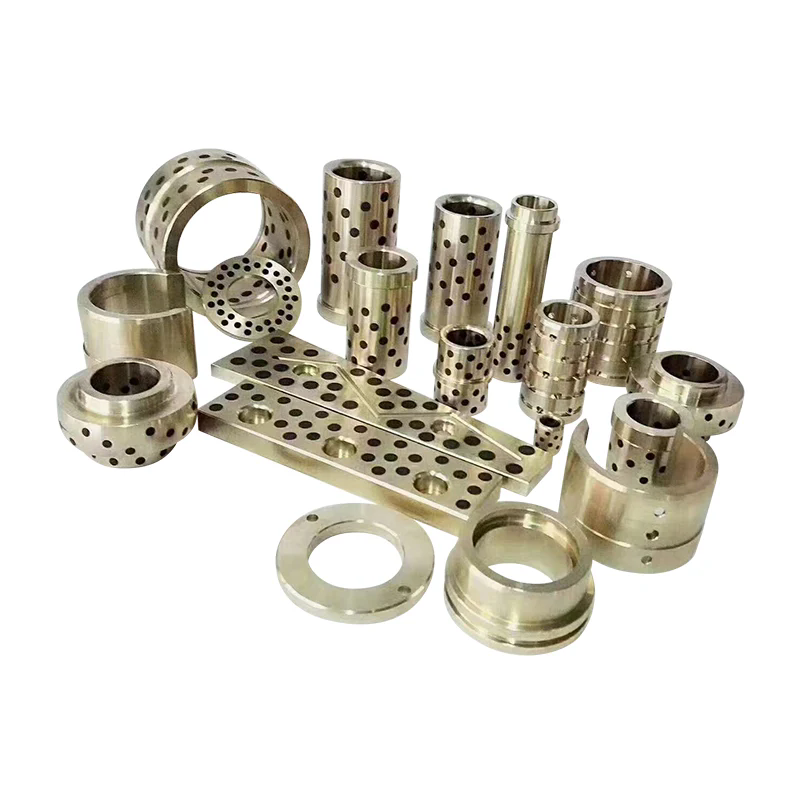
Tabla de contenido
1. ¿Qué placas base de molde son esenciales para un molde de inyección estable?
2. ¿Qué componentes estándar controlan la alineación, el movimiento y la expulsión?
3. ¿Cómo se deben evaluar los materiales, las tolerancias y la calidad de fabricación?
¿Qué placas base de molde son esenciales para un molde de inyección estable?
La base de un molde es la estructura de soporte que mantiene la cavidad, el núcleo, el sistema de guía, el mecanismo de expulsión y otros elementos funcionales en sus posiciones previstas. Durante el moldeo por inyección, el conjunto está sujeto a fuerza de sujeción, presión de inyección, apertura y cierre repetidos y cambios térmicos. La base debe mantener estabilidad dimensional bajo estas condiciones de operación. Incluso cuando la cavidad y el núcleo se han mecanizado con precisión, una rigidez insuficiente de la placa o una alineación deficiente pueden afectar la pieza moldeada final.
La disposición de las placas depende del diseño del molde. Un molde convencional de dos placas incluye comúnmente una placa de sujeción superior, una placa de cavidades, una placa de núcleo, una placa de soporte, bloques espaciadores, placas eyectoras y una placa de sujeción inferior. Las herramientas más complejas pueden requerir placas o insertos adicionales para acomodar deslizadores, elevadores, canales calientes o disposiciones de expulsión especiales. Cada placa tiene una función mecánica definida y sus dimensiones deben estar determinadas por el diseño del molde en lugar de seleccionarse únicamente con referencia a un tamaño nominal del molde.
¿Qué placas forman el conjunto estructural principal?
Los siguientes componentes se consideran comúnmente al especificar una base de molde:
- Placa de sujeción superior:Conecta el lado estacionario del molde a la platina fija de la máquina de moldeo por inyección. Proporciona la superficie de montaje para el conjunto del molde superior y aloja el casquillo del bebedero cuando sea necesario.
- Placa de cavidad:Soporta el inserto de cavidad o contiene directamente la cavidad mecanizada. Su planitud, espesor y rigidez influyen en la consistencia con la que se soporta el lado de la cavidad durante la sujeción.
- Placa central:Sostiene el inserto del núcleo o las características de formación del núcleo. Debe mantener la relación diseñada con la placa de la cavidad a lo largo de ciclos de producción repetidos.
- Placa de soporte:Refuerza el conjunto del lado del núcleo y ayuda a resistir la flexión bajo presión de inyección. El espesor requerido y la disposición del soporte dependen del área proyectada, la disposición de la cavidad y las cargas de moldeo esperadas.
- Bloques espaciadores:Cree el espacio necesario para que se desplace el conjunto eyector. Sus dimensiones determinan la carrera de expulsión disponible y deben permitir suficiente espacio para las piezas móviles.
- Placa de retención del eyector y placa eyectora:Sujete y accione los pasadores expulsores, los manguitos y otros elementos de expulsión. Su movimiento debe permanecer paralelo y libre de interferencias.
- Placa de sujeción inferior:Conecta el lado móvil del molde a la placa móvil y proporciona la interfaz de soporte y montaje requerida.
Estas placas funcionan como un sistema mecánico conectado. Por ejemplo, aumentar el espesor de una placa de soporte puede mejorar la resistencia a la deflexión, pero también afecta la altura total del molde y el espacio disponible para la máquina. De manera similar, cambiar la altura del bloque espaciador puede influir en la carrera del eyector y en el espacio disponible para los componentes de retorno. Por lo tanto, una revisión del diseño debe considerar el apilamiento completo de placas, no tratar cada placa como un artículo de compra independiente.
¿Qué especificaciones de material y dureza son relevantes?
La selección del material debe reflejar las demandas mecánicas impuestas a cada placa. La información sobre base de molde ProSeries publicada por Moldburger Mold Industry Co., Ltd. identifica el acero preendurecido P20 y el acero de grado 1.2311 como opciones de material base. La dureza indicada es de 28 a 32 HRC, con una resistencia a la tracción de 965 a 1200 N/mm² y un límite elástico mínimo de 800 N/mm². Estos valores proporcionan una referencia para evaluar la configuración ProSeries indicada, pero los compradores deben confirmar el certificado de material y la especificación aplicable al pedido exacto.
| Componente | Material publicado | Dureza publicada | Condición de la superficie listada |
| Placas de sujeción A y B | P20/1,2311 | 28 a 32 HRC | Molido y pulido |
| Placa de soporte S | 1045 acero al carbono | 18 a 22 HRC | Suelo |
| Carcasa del eyector C y D | P20/1,2311 | 28 a 32 HRC | Suelo |
| Pilares guía y casquillos | Acero para rodamientos SUJ2 | 58 a 62 HRC | Endurecido y rectificado |
| Pasadores eyectores | Acero para herramientas SKD61 / H13 | 48 a 52 HRC | Tierra de precisión |
Para un molde de uso general, con frecuencia se selecciona P20 porque ofrece un equilibrio práctico entre maquinabilidad, pulibilidad y rendimiento mecánico. Las herramientas de mayor tensión pueden requerir un grado de acero diferente o una disposición de soporte más sustancial. La elección del material también debe tener en cuenta la resina de moldeo. Los plásticos reforzados con fibra de vidrio, por ejemplo, pueden aumentar el desgaste abrasivo en las superficies de los moldes y los componentes móviles. Los entornos de procesamiento corrosivos o sensibles a la humedad pueden requerir materiales resistentes a la corrosión en áreas seleccionadas.
¿Cómo se deben adaptar las dimensiones de la base del molde a la máquina?
La compatibilidad física es tan importante como la calidad del material. La base de un molde debe encajar dentro de las dimensiones de la placa de la máquina y el espacio entre las barras de unión, mientras que su anillo de ubicación, los orificios de montaje, la altura total y la interfaz del eyector deben coincidir con las especificaciones de la máquina. El diseñador del molde también debe considerar la luz natural disponible, la carrera de apertura máxima, el espesor mínimo del molde y la capacidad de sujeción de la máquina.
La matriz de tamaños publicada por ProSeries proporciona cinco configuraciones de referencia. Las figuras a continuación describen las dimensiones de la placa y la altura total enumeradas, no un rango de tamaño universal para cada base de molde personalizada.
| Tamaño básico | Un espesor de placa | Espesor de la placa B | Espesor de la placa S | Altura total |
| 1515 | 50mm | 50mm | 25mm | 146mm |
| 2020 | 60 milímetros | 60 milímetros | 30 milímetros | 181 milímetros |
| 2525 | 70 milímetros | 70 milímetros | 35 milímetros | 216 milímetros |
| 3030 | 80mm | 80mm | 40mm | 251 milímetros |
| 3535 | 90 milímetros | 90 milímetros | 45mm | 286 milímetros |
Al revisar una cotización, nuestro equipo de ingeniería debe recibir el dibujo del molde, el modelo de la máquina, la información de la resina, la disposición de las cavidades y el volumen de producción esperado. Estos detalles ayudan a establecer si una configuración estándar es apropiada o si es necesario modificar el espesor de la placa, las posiciones de los soportes, los diseños de refrigeración o los detalles de montaje. Moldburger Mould Industry Co., Ltd. ofrece opciones de base de molde para aplicaciones de moldeo por inyección, y los compradores deben confirmar el dibujo final y el cronograma de materiales antes de que comience la producción.
¿Qué componentes estándar controlan la alineación, el movimiento y la expulsión?
Los componentes estándar suelen ser más pequeños que las placas del molde principal, pero su influencia en la repetibilidad es sustancial. Guían el movimiento de apertura y cierre, mantienen las mitades del molde en la relación prevista, liberan el producto moldeado y protegen los conjuntos móviles de desplazamientos no deseados. Un molde puede tener una base rígida y una cavidad mecanizada con precisión y al mismo tiempo producir piezas inconsistentes si sus componentes de guía o expulsión se especifican incorrectamente.
La selección de componentes estándar debe comenzar con el movimiento y los requisitos funcionales del molde. Un molde simple de dos placas puede utilizar un pilar guía convencional y una disposición de casquillo con pasadores eyectores. Un molde con nervaduras profundas, características cilíndricas, socavados o superficies cosméticas delicadas puede necesitar manguitos eyectores, elevadores, placas de desgaste o elementos de guía y bloqueo adicionales. El número y disposición de estos componentes se debe determinar durante el diseño del molde.
¿Por qué son esenciales los pilares guía y los casquillos guía?
Los pilares guía y los casquillos guía controlan la posición relativa de las mitades del molde móvil y estacionario durante la apertura y el cierre. Su propósito es guiar el conjunto a la posición correcta antes de que la cavidad y el núcleo se encuentren. La guía precisa ayuda a reducir el contacto desigual, proteger las superficies de separación y mantener una alineación repetible durante muchos ciclos de moldeo.
Un sistema de guía típico incluye pilares endurecidos instalados en un lado del molde y casquillos coincidentes instalados en el otro. El ajuste entre los dos componentes debe permitir un movimiento suave limitando al mismo tiempo el juego lateral excesivo. Un espacio libre demasiado grande puede permitir movimientos no deseados y aumentar el riesgo de desalineación. Un ajuste demasiado apretado puede provocar fricción, generación de calor, rayaduras o agarrotamiento, especialmente cuando la lubricación es inadecuada o el molde está expuesto a la contaminación.
La especificación ProSeries publicada identifica el acero para rodamientos SUJ2 para pilares guía y casquillos, con una dureza de 58 a 62 HRC y un acabado endurecido y rectificado. Esta es una referencia significativa de material y dureza para la configuración enumerada. Sin embargo, los compradores también deben verificar el diámetro real del pilar, la longitud de trabajo, la longitud del buje, la clase de ajuste, la rugosidad de la superficie, la disposición de lubricación y las tolerancias dimensionales en el plano del componente.
Los sistemas de guía deben diseñarse teniendo en cuenta el tamaño y el peso del molde. Los moldes grandes pueden necesitar elementos guía adicionales o características de alineación suplementarias para gestionar la carga desigual. En moldes con acciones laterales, el diseñador también debe asegurarse de que los pilares guía, pasadores angulares, deslizadores y bloques de bloqueo no interfieran durante la secuencia de apertura. El sistema de guía debe inspeccionarse en busca de desgaste y condición de lubricación durante el mantenimiento programado del molde.
¿Cómo afectan los pasadores y manguitos expulsores a la liberación de piezas?
El sistema de expulsión retira el componente moldeado del núcleo después del enfriamiento y la apertura del molde. Los pasadores eyectores se usan comúnmente para empujar contra áreas adecuadas de la pieza, mientras que los manguitos eyectores son útiles alrededor de protuberancias cilíndricas o pasadores centrales donde se requiere una superficie de contacto circundante. La elección depende de la geometría de la pieza, el espesor de la pared, el ángulo de salida, la contracción del material y la ubicación de las marcas de expulsión aceptables.
La colocación de los pasadores eyectores es una decisión de diseño, no simplemente una cuestión de distribuir los pasadores de manera uniforme. La fuerza debe aplicarse en áreas que puedan soportar la carga de eyección sin dejar marcas visibles, distorsión o blanqueamiento por tensión. Las paredes delgadas y las nervaduras estrechas pueden requerir una disposición de expulsión diferente a la de las secciones estructurales gruesas. Si la pieza agarra el núcleo con fuerza, es posible que el diseñador necesite aumentar el área de expulsión efectiva o revisar el borrador y el acabado de la superficie en lugar de depender de unos pocos pasadores muy cargados.
Los pasadores eyectores deben estar rectos, correctamente colocados y suficientemente apoyados. Una longitud excesiva sin soporte puede aumentar el riesgo de doblarse. La altura incorrecta del pasador puede crear marcas testigo o una liberación desigual, mientras que una mala alineación puede hacer que el pasador roce contra su orificio. Los manguitos eyectores requieren una atención similar a la concentricidad y el espacio libre de funcionamiento porque operan alrededor de un pasador central y pueden estar expuestos a cargas laterales durante la expulsión.
Para la configuración ProSeries publicada, el material del pasador eyector listado es acero para herramientas SKD61 H13, con una dureza de 48 a 52 HRC y un acabado rectificado con precisión. Esta especificación debe tratarse como una referencia para la configuración del producto indicada en lugar de suponer que cada pasador o manguito eyector utiliza el mismo grado. Los compradores deben confirmar el diámetro, la longitud, el estilo del cabezal, la geometría de la punta, la dureza y cualquier recubrimiento especial o tratamiento superficial requerido para la aplicación.
¿Qué otros componentes completan el sistema de movimiento del molde?
Es posible que se requieran varios componentes adicionales para lograr un funcionamiento confiable del molde. Su uso depende de la arquitectura del molde y del tipo de producto moldeado.
- Pines de retorno:Ayude a devolver el conjunto eyector a su posición original cuando se cierra el molde. Su longitud y disposición de contacto deben adaptarse al diseño de la placa eyectora.
- Ballestas:Proporcionar fuerza de retorno o movimiento controlado en mecanismos seleccionados. La selección del resorte debe considerar la carga de trabajo, el rango de compresión, la vida útil a la fatiga, la temperatura de funcionamiento y el espacio de instalación disponible.
- Anillo de localización:Posiciona el molde con respecto a la boquilla de la máquina de inyección y a la abertura de localización. Sus dimensiones deben coincidir con la interfaz de la máquina y la disposición del bebedero del molde.
- Casquillo del bebedero:Proporciona la ruta de entrada para el plástico fundido desde la boquilla de la máquina al sistema de canal del molde. El radio de la boquilla, las dimensiones del orificio y la geometría del asiento deben ser compatibles.
- Placas de desgaste:Proteja las superficies de contacto deslizantes en áreas como controles deslizantes y otros mecanismos de moldes móviles. Pueden reemplazarse cuando el desgaste alcanza un nivel inaceptable, lo que ayuda a proteger estructuras de moldes más costosas.
- Accesorios de guía:Puede incluir guías, topes y componentes de alineación adicionales para diseños de moldes específicos. La configuración exacta debe seguir el dibujo del molde aprobado.
- Cerraduras y componentes de límite:Controle etapas seleccionadas del movimiento del molde o proporcione funciones de posicionamiento en diseños que las requieran.
- Sellos y tapones:Respalde los requisitos del canal de enfriamiento y del circuito de fluidos cuando lo especifique el diseño del molde. El material y la presión nominal deben ser adecuados para las condiciones de funcionamiento.
No todos los moldes requieren todos los componentes de esta lista. Por ejemplo, es posible que un molde básico no necesite elevadores ni bloques de bloqueo complejos, mientras que un molde con cortes laterales puede depender de deslizadores, pasadores angulares y placas de desgaste para completar su secuencia de movimiento. La lista de componentes debe generarse a partir del dibujo del conjunto del molde y la lista de materiales, y a cada pieza se le debe asignar una función clara y un número de referencia.
Moldburger Mould Industry Co., Ltd. enumera pilares guía y placas de desgaste, guías y otros accesorios de molde, y pasadores y manguitos eyectores entre sus categorías de componentes de molde. Al adquirir estas piezas, nuestras especificaciones de compra deben identificar el tipo de componente, el número de dibujo, el material, la dureza, las dimensiones, el tratamiento de la superficie y la cantidad. Esto reduce la ambigüedad entre componentes visualmente similares que pueden tener diferentes requisitos funcionales.
¿Cómo se deben evaluar los materiales, las tolerancias y la calidad de fabricación?
La precisión no se establece únicamente con el nombre de un material o una lista de máquinas. Es el resultado de una relación controlada entre los requisitos de diseño, el estado de la materia prima, los procesos de mecanizado, el tratamiento térmico, el rectificado, el montaje y la inspección. Un componente puede cumplir con sus dimensiones nominales pero aun así tener un desempeño deficiente si su planitud, paralelismo, concentricidad, dureza o acabado superficial no son adecuados para la aplicación. Por lo tanto, los compradores deben evaluar los requisitos de fabricación e inspección junto con las especificaciones del producto.
¿Cómo se deben adaptar las calidades del acero a las funciones de los componentes?
Los diferentes componentes del molde experimentan diferentes formas de estrés mecánico y desgaste. Una placa grande debe proporcionar soporte estructural y mantener su geometría. Un pilar guía experimenta contacto deslizante repetido. Un pasador eyector está expuesto a fuerzas de compresión, fricción y movimientos repetidos. Seleccionar un material para cada componente ignoraría estas diferentes condiciones operativas.
La información del producto publicada por Moldburger Mould Industry Co., Ltd. identifica varias opciones de acero para aplicaciones de base de molde, incluidos P20, 4140, H13, acero inoxidable y S7. Las descripciones enumeradas asocian P20 con aplicaciones de moldes de uso general y buena maquinabilidad, 4140 con resistencia y tenacidad, H13 con resistencia al calor, acero inoxidable con resistencia a la corrosión y S7 con resistencia al impacto. Estas son referencias de selección, no garantías intercambiables. El grado correcto depende del componente, la resina, la temperatura de procesamiento, el desgaste esperado y los requisitos de mantenimiento.
Por ejemplo, P20 puede ser adecuado para muchas placas de uso general, mientras que H13 a menudo se considera cuando demandas térmicas más altas o condiciones de desgaste específicas justifican su uso. Un grado de acero inoxidable puede ser relevante en aplicaciones donde la resistencia a la corrosión es importante, pero el grado exacto y el tratamiento térmico aún necesitan confirmación. El comprador también debe distinguir entre el material base de la placa y los materiales utilizados para los insertos, elementos guía, eyectores y componentes de desgaste.
El tratamiento térmico es otra consideración importante. La dureza afecta la resistencia a las indentaciones y al desgaste, pero la dureza por sí sola no describe la tenacidad, la estabilidad dimensional o la resistencia al agrietamiento. Si un componente se endurece después del mecanizado de desbaste, el plan de fabricación debe tener en cuenta la posible distorsión y la necesidad de un rectificado de acabado. Para los componentes que requieren ajustes perfectos, la inspección debe realizarse después de las etapas finales de mecanizado y tratamiento térmico, no sólo antes de ellas.
¿Qué tolerancias dimensionales merecen la mayor atención?
No todas las dimensiones en un dibujo de molde tienen la misma importancia funcional. La longitud y el ancho totales de una placa pueden tener una tolerancia relativamente amplia, mientras que los orificios guía, las características de ubicación, los bolsillos de inserción y las interfaces deslizantes pueden requerir un control mucho más estricto. Un plan de inspección útil identifica las dimensiones críticas para el funcionamiento y define cómo se medirán.
Las áreas típicas que requieren atención incluyen:
- Planitud y paralelismo de las placas:Influya en cómo se cierra el molde y cómo se distribuyen las cargas de sujeción en todo el conjunto.
- Posición del orificio guía:Determina la relación entre el sistema de guía y las placas de cavidad y núcleo.
- Diámetro y rectitud del pilar guía:Afecta el ajuste de carrera, la fricción y la alineación repetible.
- Insertar dimensiones del bolsillo:Determine si los insertos de cavidad y núcleo se pueden ubicar y retener correctamente.
- Posición y diámetro del orificio eyector:Afecta el movimiento de los pines y el riesgo de roce o agarrotamiento.
- Condición de la superficie de partición:Influye en el cierre del molde y en el riesgo de rebaba por mal contacto o daño.
- Características de montaje y localización:Debe coincidir con la máquina de inyección y el diseño de molde aprobado.
La página de base de molde de ProSeries enumera el mecanizado CNC para placas y componentes y describe el enfoque de fabricación destinado a lograr una alineación y un ajuste precisos. Una página separada de especificaciones de fabricación de moldes enumera un rango de tamaño estándar de 150 mm por 150 mm a 600 mm por 600 mm, un acabado superficial estándar de Ra 0,4 micrómetros y una tolerancia de más o menos 0,01 mm en dimensiones críticas. Estas cifras pertenecen a esa especificación publicada y no deben aplicarse automáticamente a cada serie de base de molde o componente individual.
Otra página base de moldes de inyección enumera un conjunto diferente de tamaños estándar, información sobre acabado de superficies y series de modelos. Debido a que las páginas de productos publicadas pueden describir diferentes configuraciones, los compradores deben solicitar un dibujo consolidado y una hoja de especificaciones para el modelo seleccionado. La cotización final debe indicar qué tolerancia se aplica a cada dimensión crítica, cómo se mide la rugosidad de la superficie y si se suministran registros de inspección con el pedido.
¿Qué procesos de fabricación e inspección respaldan la repetibilidad?
La capacidad de mecanizado es relevante sólo cuando está relacionada con las dimensiones y características requeridas por el diseño del molde. El fresado y el taladrado CNC se utilizan para producir perfiles de placas, orificios, cavidades y elementos de montaje. El rectificado de precisión puede mejorar la planitud, el paralelismo y el estado de la superficie. La electroerosión por hilo se puede utilizar para perfiles o elementos que son difíciles de producir mediante corte convencional. Es posible que se requiera tratamiento térmico para lograr la dureza especificada, mientras que la inspección dimensional verifica si la pieza terminada se ajusta al dibujo.
El perfil de la empresa Moldburger Mould Industry Co., Ltd. enumera máquinas CNC de Makino, Dawei y FANUC, máquinas de descarga eléctrica de Makino y Sodick, máquinas de alimentación lenta de alambre, rectificadoras, tornos y equipos de medición de coordenadas Hexagon de Okamoto. También cuenta con un equipo de 30 ingenieros de diseño y más de 100 profesionales y técnicos. Estos recursos publicados indican la gama de equipos y personal descritos por la empresa, mientras que el proceso utilizado para un pedido individual debe confirmarse con su plan de fabricación real.
Se puede utilizar una máquina de medición de coordenadas para inspeccionar características geométricas y comparar las posiciones medidas con el dibujo de ingeniería. Para dimensiones más simples, pueden ser apropiados calibres calibrados, micrómetros, calibres de diámetro interior, calibres de altura e instrumentos de rugosidad de superficies. El método de inspección debe seleccionarse de acuerdo con la tolerancia y la geometría que se verifica. El resultado de una medición sólo es significativo cuando el instrumento tiene una resolución adecuada, un estado de calibración y un procedimiento de medición definido.
Idealmente, la documentación de calidad debería incluir un certificado de material, un informe de dureza cuando se especifique, resultados de inspección dimensional para características críticas y registros de cualquier proceso especial requerido por el dibujo. Para pedidos repetidos, conservar los dibujos aprobados y los criterios de inspección ayuda a mantener la coherencia entre lotes. Si un componente está destinado a reemplazar una pieza existente, el comprador debe proporcionar el dibujo original o una muestra verificada e identificar cualquier cambio con respecto a la revisión anterior.
¿Cómo pueden los compradores reducir los riesgos de abastecimiento y montaje?
Los equipos de adquisiciones suelen comparar los componentes del molde por precio unitario y tiempo de entrega. Esos factores son importantes, pero deben evaluarse en función de la compatibilidad, los requisitos de inspección y el costo de la interrupción de la producción. Un componente de guía de bajo coste que se desgasta prematuramente puede provocar problemas de alineación, trabajos de mantenimiento y rechazo de piezas moldeadas. Un componente correctamente especificado puede tener un precio de compra más alto pero ofrecer un mejor valor del ciclo de vida si reduce el tiempo de inactividad y la frecuencia de reemplazo.
Antes de realizar un pedido, utilice los siguientes puntos de revisión técnica:
- Confirme el tipo de molde, la disposición de las placas y la interfaz de la máquina.
- Proporcione los planos de ensamblaje de moldes y los planos de componentes más recientes aprobados.
- Identificar grados de materiales, requisitos de dureza y condiciones de tratamiento térmico.
- Especifique dimensiones críticas, tolerancias geométricas y rugosidad de la superficie.
- Confirme si los componentes deben seguir DME, HASCO, FUTABA u otro estándar designado.
- Verifique la intercambiabilidad con las piezas del molde existente y los componentes de reemplazo previstos.
- Acordar los requisitos de documentos de inspección, embalaje, identificación y trazabilidad.
- Revisar el cronograma de entrega en relación con el mecanizado, tratamiento térmico, rectificado e inspección final.
La información de la base del molde de inyección publicada por el proveedor hace referencia a la compatibilidad con DME, HASCO y FUTABA. Los compradores aún deben identificar la serie estándar específica y las dimensiones requeridas. La frase "norma internacional" no es suficiente por sí sola porque diferentes sistemas pueden utilizar diferentes dimensiones, ajustes y convenciones de componentes. Nuestros documentos técnicos de compra deben especificar el estándar, el número de pieza y la revisión siempre que se requiera intercambiabilidad.
Para proyectos personalizados, se puede evaluar la capacidad de Moldburger Mould Industry Co., Ltd. para revisar dibujos, fabricar la placa y la configuración de componentes requeridas y proporcionar información de calidad relevante. Nuestra coordinación de fábrica debe centrarse en resolver cuestiones técnicas antes de la producción, especialmente cuando el pedido incluye dimensiones no estándar o componentes de repuesto. Un proceso de aprobación claro ayuda a evitar revisiones evitables una vez iniciado el mecanizado.
Conclusión
Un molde de inyección de precisión se basa en una base de molde estable y un conjunto coordinado de componentes estándar. Las placas de sujeción, las placas de cavidades y núcleos, las placas de soporte, los bloques espaciadores y las carcasas de eyector proporcionan la base estructural. Los pilares guía, los casquillos, los pasadores eyectores, los manguitos, los pasadores de retorno, los anillos de localización, los casquillos del bebedero y los componentes de desgaste respaldan un movimiento preciso y una liberación confiable de las piezas. La selección de materiales, el control dimensional, la compatibilidad de la máquina y los registros de inspección determinan si estos componentes funcionan juntos según lo previsto.
Moldburger Mold Industry Co., Ltd.ofrece soluciones de componentes estándar y de base de molde respaldadas por especificaciones de materiales publicadas, recursos de mecanizado y equipos de inspección. Si está desarrollando un nuevo molde de inyección o buscando componentes de reemplazo, envíe a nuestro equipo sus dibujos, requisitos de materiales, detalles de la máquina y condiciones de producción esperadas. Solicite una revisión técnica y una cotización para identificar una configuración adecuada para su proyecto de herramientas.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre la base de un molde y los componentes de un molde estándar?
R: La base de un molde es el conjunto estructural de placas y elementos de soporte que sostiene la cavidad, el núcleo, el sistema de guía y el mecanismo de expulsión. Los componentes estándar del molde son las piezas funcionales instaladas dentro o alrededor de ese conjunto, como pilares guía, casquillos guía, pasadores eyectores, manguitos eyectores, pasadores de retorno, anillos de localización y casquillos de bebedero. La base del molde proporciona soporte estructural, mientras que los componentes estándar controlan la alineación, el movimiento, el posicionamiento y la liberación de las piezas. Ambos deben especificarse juntos para lograr un funcionamiento confiable del molde.
P: ¿Qué acero se utiliza habitualmente para las bases de moldes de inyección de precisión?
R: El acero preendurecido P20 y 1.2311 se usa comúnmente para placas base de moldes de uso general porque ofrecen una combinación práctica de maquinabilidad y rendimiento mecánico. Se pueden seleccionar otros grados según la solicitud. Por ejemplo, 4140 se asocia con resistencia y tenacidad, H13 con resistencia al calor, acero inoxidable con resistencia a la corrosión y S7 con resistencia al impacto. La elección final debe considerar la estructura del molde, la resina, la temperatura de funcionamiento, las condiciones de desgaste, la dureza requerida y la documentación del material del proveedor.
P: ¿Por qué son importantes los pilares guía y los casquillos para la precisión del molde de inyección?
R: Los pilares guía y los casquillos controlan la posición relativa de las dos mitades del molde a medida que el molde se abre y se cierra. Los componentes correctamente emparejados ayudan a que la cavidad y el núcleo se encuentren en la posición deseada, lo que reduce el movimiento no deseado y protege las superficies de separación. Su diámetro, rectitud, ajuste, dureza, acabado superficial y requisitos de lubricación influyen en el rendimiento. Una holgura excesiva puede contribuir a la desalineación, mientras que un ajuste demasiado apretado puede causar fricción, rayaduras o atascamientos durante la operación repetida.
P: ¿Cómo se deben seleccionar los pasadores expulsores para un molde de inyección de plástico?
R: Los pasadores expulsores deben seleccionarse de acuerdo con la geometría de la pieza moldeada, el espesor de la pared, la contracción del material, la tracción y la resistencia de expulsión esperada. Sus posiciones de contacto deben distribuir la fuerza de liberación sin causar marcas visibles ni deformación de la pieza. El diámetro, la longitud, el estilo de la cabeza, la geometría de la punta, la dureza y el ajuste dentro de la placa eyectora del pasador deben compararse con el dibujo del molde. Los manguitos eyectores pueden ser más adecuados alrededor de protuberancias cilíndricas o pasadores centrales donde se necesita una superficie de contacto circundante.
P: ¿Qué información deben proporcionar los compradores al solicitar una base de molde personalizada?
R: Los compradores deben proporcionar los planos más recientes del conjunto del molde, las dimensiones de la placa, el modelo de la máquina, el espaciado de las barras de unión, los detalles de la platina, los requisitos de montaje y anillo de ubicación, la interfaz del eyector, la disposición de las cavidades, el tipo de resina y las condiciones de producción esperadas. La orden también debe especificar los grados de los materiales, la dureza, las tolerancias críticas, el acabado de la superficie, las normas aplicables y los documentos de inspección requeridos. Proporcionar esta información antes de la cotización ayuda al fabricante a evaluar la compatibilidad, identificar requisitos especiales de mecanizado y reducir el riesgo de problemas dimensionales o de ensamblaje.